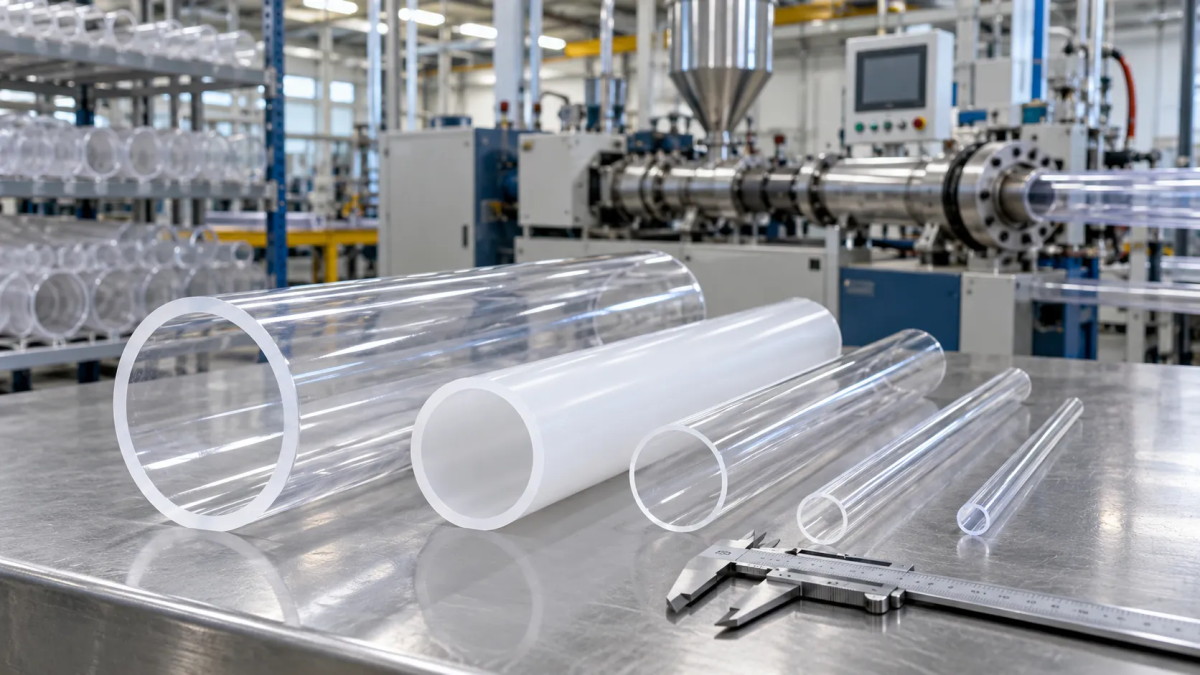
Поликарбонатные трубы используют там, где от прозрачной или светорассеивающей конструкции требуются небольшая масса, устойчивость к механическим воздействиям и возможность получить точное цилиндрическое изделие заданного диаметра. Из них делают элементы светильников, защитные кожухи, рекламные конструкции, детали оборудования, интерьерные объекты и другие изделия.
Но свойства готовой трубы зависят не только от самого поликарбоната. Большое значение имеют подготовка сырья, режим переработки, формирование профиля, равномерность охлаждения, точность калибровки и контроль геометрии.
Разберём, как производят поликарбонатные трубы, какие этапы проходит материал от гранулы до готового изделия и почему не каждое сочетание диаметра, толщины стенки и длины можно получить без технологических ограничений.
Поликарбонат — термопластичный полимер, который можно многократно нагревать до состояния, пригодного для формования. После охлаждения материал вновь становится твёрдым и сохраняет полученную форму.
Для производства труб особенно важны несколько его особенностей: материал позволяет получать прозрачные изделия, обладает высокой ударной вязкостью и подходит для изготовления длинномерных профильных деталей методом экструзии.
Поэтому поликарбонат востребован в тех проектах, где прозрачная труба должна одновременно выполнять декоративную или оптическую функцию и выдерживать повышенный риск механического воздействия.
На сайте «Завод-Технологии» трубы из этого материала представлены в отдельном разделе труб из поликарбоната .
Один из основных промышленных способов изготовления поликарбонатных труб — экструзия. Это непрерывный процесс, позволяющий формировать изделия с постоянным поперечным сечением.
В отличие от технологии, при которой отдельная деталь формуется в закрытой пресс-форме, при экструзии полимер непрерывно проходит через специальную головку. На выходе получается длинномерный профиль — в данном случае труба.
Упрощённо производственный процесс выглядит следующим образом:
Каждый из этих этапов влияет на конечный результат. Для прозрачной продукции особенно важна стабильность всего процесса: дефекты, практически незаметные на непрозрачной детали, на прозрачной трубе могут быть хорошо видны.
Перед переработкой поликарбонат требует правильной подготовки. Материал относится к гигроскопичным полимерам — он способен поглощать влагу из окружающего воздуха.
Если в гранулах присутствует избыточная влага, при высокотемпературной переработке она может ухудшить качество материала. Среди возможных последствий — изменение внешнего вида, появление дефектов поверхности и ухудшение характеристик готового изделия.
Поэтому перед подачей в экструдер сырьё сушат. Конкретные температура и продолжительность сушки зависят от марки поликарбоната, состояния материала и рекомендаций производителя сырья. Для технологического процесса важно ориентироваться именно на техническую документацию конкретной марки, а не использовать один режим для любого поликарбоната.
Высушенные гранулы поступают в загрузочную часть экструдера. Внутри цилиндра вращается шнек, который одновременно перемещает материал вперёд, перемешивает его и помогает получить однородный расплав.
По мере движения поликарбонат проходит через несколько температурных зон. Материал постепенно нагревается и становится достаточно пластичным для дальнейшего формования.
На этом этапе производителю важно добиться однородности расплава. Если температура, скорость подачи или время нахождения материала в оборудовании отклоняются от необходимого режима, это может отразиться на поверхности, цвете и свойствах готовой трубы.
Более высокая температура не означает более качественное формование. Для каждого вида поликарбоната существует допустимый технологический диапазон. Чрезмерный нагрев или слишком длительное пребывание материала в расплавленном состоянии может привести к его термическому повреждению.
Поэтому температура, скорость вращения шнека и производительность линии подбираются как взаимосвязанные параметры.
Подготовленный расплав направляется в специальную трубную формующую головку. Её конструкция создаёт кольцевой поток материала, благодаря которому полимер выходит из оборудования уже в форме полой цилиндрической заготовки.
На этом этапе закладываются основные геометрические параметры будущего изделия:
При этом полученная непосредственно после головки заготовка ещё не является полностью стабильной готовой трубой. Поликарбонат остаётся горячим, поэтому геометрию необходимо зафиксировать на последующих этапах.
Внешний размер, внутренний размер и стенка трубы связаны между собой:
Например, если наружный диаметр составляет 100 мм, а стенка — 3 мм, расчётный внутренний диаметр равен 94 мм.
Это необходимо учитывать в проектах, где внутри трубы размещается оборудование, источник света, другая деталь или конструктивный элемент.
После выхода из формующей головки труба поступает в калибровочную часть линии. Задача этого этапа — стабилизировать её размер и форму до окончательного затвердевания материала.
Калибровка помогает контролировать:
Для полой трубы особенно важно сохранить круглое сечение. Пока поликарбонат горячий, профиль чувствителен к деформациям, поэтому формирование и охлаждение должны происходить контролируемо.
Следующий этап — охлаждение. Его задача состоит не просто в том, чтобы быстро снизить температуру изделия, а в том, чтобы стабилизировать поликарбонат без нежелательных деформаций и чрезмерных внутренних напряжений.
Неравномерное охлаждение может отрицательно повлиять на геометрию. Особенно заметно это на изделиях большого диаметра, длинных трубах и деталях, к которым предъявляются повышенные требования по прямолинейности.
Поэтому скорость выпуска, работа калибрующего оборудования и охлаждение рассматриваются как единая часть технологического процесса.
После формования профиль перемещается специальным тянущим устройством. Скорость протяжки согласовывается с количеством материала, выходящего из экструдера.
Если параметры линии сбалансированы, труба сохраняет заданные размеры на всей длине. Если скорость протяжки изменяется относительно подачи расплава, это может повлиять на толщину стенки и геометрию.
Именно поэтому производство трубы заданного диаметра — это не работа только формующей головки. Результат зависит от согласованной настройки всей линии.
После стабилизации и охлаждения непрерывно выходящую трубу разделяют на отдельные заготовки. Длина определяется характеристиками продукции или требованиями конкретного проекта.
Если поликарбонатная труба используется как деталь серийного изделия, заранее заданная длина позволяет уменьшить объём последующей обработки и сократить количество отходов.
После резки могут выполняться дополнительные операции — например, обработка торцов, сверление или другая механическая обработка, если это предусмотрено конструкцией.
Для готовой поликарбонатной трубы недостаточно только соответствовать заданному наружному диаметру. Необходимо проверить совокупность параметров.
В зависимости от требований к изделию контролируют:
Для прозрачных изделий дополнительно большое значение имеет визуальное качество. Поверхность должна соответствовать требованиям проекта, особенно если труба используется в светотехнике, рекламе, витринах или дизайнерских конструкциях.
Основная форма изделия в обоих случаях получается по сходной технологии, однако требования к сырью и оптическому результату различаются.
При производстве прозрачной трубы важно сохранить оптическую однородность материала и минимизировать визуальные дефекты поверхности.
Такие изделия выбирают, когда необходимо видеть внутреннее пространство конструкции или обеспечить прохождение света.
Доступные варианты можно посмотреть в категории прозрачных труб из поликарбоната .
Если требуется не прозрачность, а равномерное рассеивание света, используют молочный или опаловый материал. Необходимый оптический эффект получают благодаря составу полимерной композиции и специальным добавкам.
Важная задача производителя — обеспечить равномерность оттенка и светорассеивания по всей поверхности и длине изделия.
Такие изделия представлены в разделе молочных труб из поликарбоната .
Даже если две трубы изготовлены из одного типа полимера, их характеристики и назначение могут отличаться.
На результат влияют:
Поэтому при проектировании изделия важно выбирать не просто «поликарбонатную трубу», а конкретные параметры под будущую эксплуатацию.
Экструзия позволяет выпускать широкий ассортимент типоразмеров, но производственные возможности не являются неограниченными.
Нельзя исходить из того, что любую толщину стенки можно совместить с любым диаметром. Возможность изготовления конкретного профиля зависит сразу от нескольких факторов.
При изменении наружного диаметра меняются условия формирования и охлаждения трубы. Для крупного диаметра слишком тонкая стенка может быть технологически сложнее с точки зрения сохранения формы, а очень толстая стенка требует другого режима охлаждения и контроля.
Чем больше масса материала в поперечном сечении, тем внимательнее необходимо контролировать отвод тепла. Наружные и внутренние слои трубы должны стабилизироваться таким образом, чтобы изделие сохраняло требуемую геометрию.
Для любого экструзионного изделия существуют технологические допуски. Если труба должна сопрягаться с другой деталью с очень небольшим зазором, необходимые размеры и допустимые отклонения следует определить заранее.
Производство технической защитной трубы и декоративного прозрачного элемента — не всегда одна и та же задача. Во втором случае требования к поверхности, прозрачности и отсутствию визуальных дефектов могут быть значительно выше.
Разные марки поликарбоната рассчитаны на разные способы переработки и условия эксплуатации. Поэтому технологические параметры и возможности готового изделия определяются не только названием материала «поликарбонат», но и характеристиками конкретного сырья.
Одна из особенностей материала состоит в том, что качество готовой детали значительно зависит от соблюдения технологии. Влага в сырье, неправильная температура переработки, слишком длительное нахождение расплава в оборудовании или нестабильное охлаждение могут ухудшить результат.
Именно поэтому производство качественной прозрачной трубы — это не просто формование расплавленного пластика. Необходимо контролировать всю цепочку: от хранения гранул до проверки готового изделия.
Поликарбонат и ПММА позволяют производить прозрачные трубы, но эти материалы не являются полными аналогами.
Поликарбонат часто выбирают для конструкций, где повышенное значение имеет устойчивость к ударам и механическим воздействиям. Поэтому материал востребован в защитных элементах, корпусах оборудования и изделиях, которые могут подвергаться случайным повреждениям.
Акрил, в свою очередь, имеет собственные преимущества и может быть предпочтительным для других задач. Поэтому материал правильнее выбирать по условиям эксплуатации, а не только по внешней прозрачности трубы.
Сочетание прозрачности, возможности формования и механической стойкости позволяет использовать трубы из поликарбоната в разных направлениях.
Наиболее характерные примеры:
Выбрать стандартный вариант можно в разделе поликарбонатных труб , где прозрачные и молочные изделия разделены на отдельные категории.
Если поликарбонатная труба является частью нового изделия, основные параметры лучше определить ещё до запуска производства.
Полезно заранее знать:
Если готовая труба должна точно соединяться с другим элементом, желательно предоставить чертёж или хотя бы эскиз с критичными размерами.
Для серийного производства длинномерных труб широко применяется экструзия. Подготовленный поликарбонат расплавляется, проходит через трубную формующую головку, после чего профиль калибруется и охлаждается.
Поликарбонат способен поглощать влагу из воздуха. Её присутствие во время высокотемпературной переработки может привести к ухудшению качества материала и появлению дефектов, поэтому сырьё предварительно подготавливают согласно требованиям конкретной марки.
Нет. Экструзионное производство имеет технологические ограничения. Возможность конкретного диаметра зависит от оборудования, оснастки, толщины стенки, материала и требований к изделию.
Не всегда. Диаметр и стенка связаны между собой, а их сочетание влияет на формование, калибровку, охлаждение и внутренний диаметр трубы. Нестандартную комбинацию необходимо оценивать отдельно.
Прозрачная труба предназначена для сохранения видимости через материал. Молочная или опаловая используется для рассеивания света. Отличие связано прежде всего с составом материала и требуемыми оптическими свойствами.
Нет. ПММА — это акрил, или оргстекло. Поликарбонат представляет собой другой полимер. Из обоих можно производить прозрачные трубы, однако эксплуатационные свойства и режимы переработки различаются.
Производство поликарбонатной трубы состоит из нескольких взаимосвязанных этапов: подготовки и сушки сырья, плавления, формирования трубчатого профиля, калибровки, охлаждения, протяжки, резки и контроля качества.
На готовое изделие влияют не только наружный диаметр и толщина стенки. Не менее важны марка поликарбоната, состояние сырья, стабильность технологического режима, скорость охлаждения, требуемая точность и оптические характеристики.
Именно поэтому нестандартная труба должна рассматриваться как совокупность параметров: невозможно отдельно выбрать максимальный диаметр, произвольную стенку и длину, не проверив совместимость этих требований с технологией производства.
Посмотрите трубы из поликарбоната , доступные в стандартном ассортименте, или определите основные параметры изделия: диаметр, толщину стенки, длину, тип поверхности и количество.
Для прозрачных изделий перейдите в раздел прозрачных поликарбонатных труб , а для светорассеивающих решений — в раздел молочных труб из поликарбоната .

Помогите другим пользователям — будьте первым, кто поделится своим мнением об этой записи.